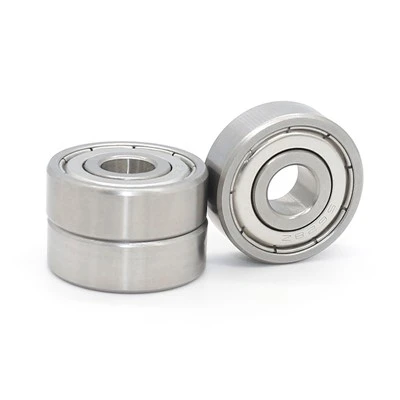
A 6900-as csapágyak szállítójaként gyakran találkozom e csapágyak felületi minőségével kapcsolatos kérdésekkel. A felületkezelés kritikus tényező, amely jelentősen befolyásolhatja a csapágy teljesítményét, tartósságát és általános minőségét. Ebben a blogbejegyzésben kitérek arra, hogy mit takar a 6900-as csapágy felületkezelése, milyen fontossága van, és hogyan kapcsolódik a csapágy működéséhez.
A felületkezelés megértése
A felületkezelés a felület textúrájára vonatkozik, amelyet a létrehozásához használt megmunkálási vagy gyártási folyamat határoz meg. A 6900-as csapágyak esetében a felületkezelés magában foglalja a csapágy futópályáin, gördülőelemein és egyéb érintkezési felületein előforduló simaságot, érdességet és egyenetlenségeket. Ezeket a jellemzőket jellemzően az érdesség átlagával (Ra) mérik, amely a felületmagasság átlagvonaltól való eltéréseinek abszolút értékeinek számtani átlagát jelenti egy meghatározott mintavételi hosszon belül.
A 6900-as csapágy felületi minősége döntő fontosságú, mert közvetlenül befolyásolja a csapágy zökkenőmentes és hatékony működését. A sima felület csökkenti a súrlódást, a kopást és a hőképződést, ami viszont meghosszabbítja a csapágy élettartamát és javítja annak általános teljesítményét. Másrészt a durva vagy egyenetlen felületkezelés fokozott súrlódáshoz, idő előtti kopáshoz és akár csapágyhibákhoz is vezethet.
A felületkezelés jelentősége a 6900 csapágyaknál
Csökkentett súrlódás
A sima felület egyik fő előnye a csökkentett súrlódás. Ha a csapágy futópályáinak és gördülőelemeinek felülete sima, minimális ellenállással tudnak egymásnak gördülni és csúszni. Ez csökkenti a csapágy működéséhez szükséges energia mennyiségét, ami alacsonyabb energiafogyasztást és jobb hatásfokot eredményez. Ezenkívül a csökkentett súrlódás segít megelőzni a túlmelegedést, amely károsíthatja a csapágyakat és a rendszer egyéb alkatrészeit.
Megnövelt kopásállóság
A sima felület a csapágy kopásállóságát is növeli. Ha a felület mentes az érdességtől és egyenetlenségtől, a gördülő elemek egyenletesen tudják elosztani a terhelést a versenypályákon, csökkentve a feszültségkoncentrációt bizonyos területeken. Ez segít megelőzni a korai kopást és meghosszabbítja a csapágy élettartamát. Ezzel szemben a durva felületkezelés a gördülőelemek egyenetlen kopását okozhatja, ami fokozott kopáshoz és esetleges meghibásodáshoz vezethet.
Továbbfejlesztett kenés
A felületkezelés döntő szerepet játszik a 6900 csapágyak kenésében. A sima felület jobb alapot biztosít a kenőanyagnak, hogy vékony filmréteget képezzen a gördülőelemek és a futópályák között. Ez a kenőfilm segít csökkenteni a súrlódást, megakadályozza a fém-fém érintkezést, és megvédi a csapágyat a kopástól és a korróziótól. Másrészt az érdes felület megzavarhatja a kenőanyag filmet, ami fokozott súrlódáshoz és kopáshoz vezet.
Zaj- és vibrációcsökkentés
A sima felületkezelés hozzájárulhat a csapágy zajának és rezgésének csökkentéséhez is. Ha a csapágy simán működik, kevesebb zaj és vibráció keletkezik, ami javíthatja a berendezés általános kényelmét és teljesítményét. Ezzel szemben a durva felületkezelés több zajt és vibrációt okozhat a csapágyban, ami potenciális problémák jele lehet, és további vizsgálatot igényelhet.
A 6900-as csapágyak felületkezelési követelményei
A 6900-as csapágyak felületkezelési követelményei az adott alkalmazástól és működési feltételektől függően változhatnak. Általában a 6900-as csapágy futópályáinak és gördülő elemeinek sima felületűnek kell lennie, alacsony Ra értékkel. A legtöbb alkalmazásnál a 0,02 és 0,05 mikrométer közötti Ra érték elfogadható. Azonban a nagy pontosságú alkalmazásokhoz, mint például a repülőgépiparban vagy az orvosi iparban, alacsonyabb Ra-értékre lehet szükség.
Az Ra érték mellett más felületminőségi paraméterek is fontosak lehetnek, mint például a felület hullámossága, fekvése. A hullámosság a felület hosszú hullámhosszú egyenetlenségeit, míg a fekvés a felületi textúra irányát jelenti. Ezek a paraméterek befolyásolhatják a csapágy teljesítményét, ezért gondosan ellenőrizni kell őket a gyártási folyamat során.
Gyártási folyamatok a kívánt felületi minőség eléréséhez
A 6900 csapágy kívánt felületi minőségének eléréséhez különféle gyártási eljárásokat alkalmaznak. Ezek a folyamatok magukban foglalják a köszörülést, a hónolást, a lelapolást és a polírozást.
Őrlés
A köszörülés egy általános gyártási eljárás, amelyet a csapágy futópályáinak és gördülőelemeinek sima felületének eléréséhez használnak. Ebben a folyamatban egy csiszolókorongot használnak az anyag eltávolítására a csapágy felületéről, sima és precíz felületet hozva létre. A köszörülés különböző típusú csiszolókorongokkal végezhető, az anyagtól és a kívánt felületi minőségtől függően.
Hónolás
A hónolás egy olyan befejező eljárás, amelyet a csapágy futópályáinak felületi minőségének és méretpontosságának javítására használnak. Ebben a folyamatban egy hónolószerszám segítségével kis mennyiségű anyagot távolítanak el a versenypálya felületéről, sima és egyenletes felületet hozva létre. A hónolás nagyon alacsony Ra érték elérésére használható, és gyakran használják nagy pontosságú alkalmazásokhoz.
Lapozás
A lelapolás egy precíziós megmunkálási eljárás, amelyet a csapágy gördülőelemeinek rendkívül sima felületének elérésére használnak. Ennél a folyamatnál egy lefedőlemezzel dörzsölik a gördülőelemeket egy fedőanyaggal, amely kis mennyiségű anyagot távolít el a gördülőelemek felületéről, és tükörszerű felületet hoz létre. A lelapolás nagyon alacsony Ra érték elérésére használható, és gyakran használják nagy pontosságú alkalmazásokhoz.
Polírozás
A polírozás egy befejező eljárás, amelyet a csapágy felületének és megjelenésének javítására használnak. Ebben a folyamatban egy polírozókorongot vagy csiszolóanyagot használnak kis mennyiségű anyag eltávolítására a csapágy felületéről, így sima és fényes felületet hoznak létre. A polírozás nagyon alacsony Ra érték elérésére használható, és gyakran használják esztétikai célokra.


Kapcsolódó termékek és alkalmazások
A 6900-as csapágyak szállítójaként egyéb csapágyak széles választékát is kínáljuk különféle alkalmazásokhoz. Néhány kapcsolódó termékünk:
- Giroszkóp csapágy S608RS: Ezeket a csapágyakat giroszkópokban és más precíziós műszerekben való használatra tervezték, ahol nagy pontosság és megbízhatóság szükséges.
- Nagy pontosságú, nagy sebességű intelligens fogászati csapágy S624ZZ: Ezeket a csapágyakat kifejezetten fogászati berendezésekben való használatra tervezték, ahol elengedhetetlen a nagy sebesség és a pontosság.
- 6300-as sorozatú mélyhornyú golyóscsapágyak: Ezeket a csapágyakat széles körben használják különféle ipari alkalmazásokban, például motorokban, szivattyúkban és szállítószalagokban.
- Mosógép Alkalmazási csapágyak S698RS: Ezeket a csapágyakat mosógépekben és egyéb háztartási készülékekben való használatra tervezték, ahol nagy tartósság és megbízhatóság szükséges.
- Repülőgép csapágyak 693ZZ: Ezeket a csapágyakat kifejezetten repülőgépes alkalmazásokhoz tervezték, ahol a nagy teljesítmény és a biztonság rendkívül fontos.
Következtetés
Összefoglalva, a 6900-as csapágy felületi minősége olyan kritikus tényező, amely jelentősen befolyásolhatja teljesítményét, tartósságát és általános minőségét. A sima felület csökkenti a súrlódást, a kopást és a hőképződést, ami viszont meghosszabbítja a csapágy élettartamát és javítja hatékonyságát. A kívánt felületi minőség eléréséhez különféle gyártási eljárásokat alkalmaznak, mint például csiszolás, hónolás, lapolás és polírozás. 6900-as csapágyszállítóként elkötelezettek vagyunk amellett, hogy kiváló minőségű csapágyakat biztosítsunk a legjobb felületkezeléssel, hogy megfeleljünk ügyfeleink igényeinek.
Ha érdekli a 6900-as csapágyak vagy bármely más termékünk vásárlása, kérjük, forduljon hozzánk bizalommal további információkért, és megbeszéljük konkrét igényeit. Várjuk, hogy együtt dolgozhassunk.
Hivatkozások
- „Csapágytervezési és alkalmazási kézikönyv” az SKF-től
- Joseph E. Shigley és Charles R. Mischke "gépészeti tervezése".
- „Gyártástechnika és technológia”, Serope Kalpakjian és Steven R. Schmid